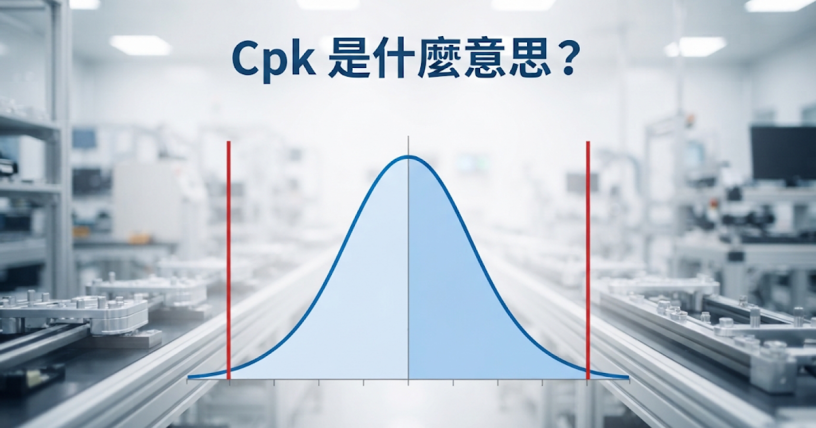
Cpk 是製程能力指標(process capability index)的一種,用來看製程做出來的結果,離最近的規格界限還有多少餘裕,距離以 3 倍標準差(3σ)為單位。數值越大,餘裕越多。
白話一點,就像把車開進停車格:格子寬度是規格,車子的左右晃動幅度是製程變異。格子夠寬還不夠,車停得偏向一邊,離線的餘裕就少了,Cpk 看的正是這個「最靠近的那一邊」。
舉個數字:螺絲長度規格是 9.5 到 10.5 公釐,平均 10.1、標準差 0.12,算出來 Cpk 約 1.11。這代表平均值到最近的規格上限(10.5),剛好是 3.33 倍標準差。
下面先寫出 Cp、Cpk 的公式與兩者的差別,再用一組數字算一次,接著放 NIST 的數值對照表,最後說明怎麼用試算表計算。
Cp 與 Cpk 的公式
先認識公式裡的符號:
| 符號 | 英文 | 意思 |
|---|---|---|
| USL | Upper Specification Limit | 規格上限 |
| LSL | Lower Specification Limit | 規格下限 |
| μ | mean | 製程平均值 |
| σ | standard deviation | 製程標準差 |
NIST/SEMATECH 統計手冊對 Cp 與 Cpk 的定義如下,樣本估計時把 μ 換成樣本平均 x̄、σ 換成樣本標準差 s:
Cp  = (USL − LSL) / 6σ
Cpk = min[ (USL − μ) / 3σ , (μ − LSL) / 3σ ]
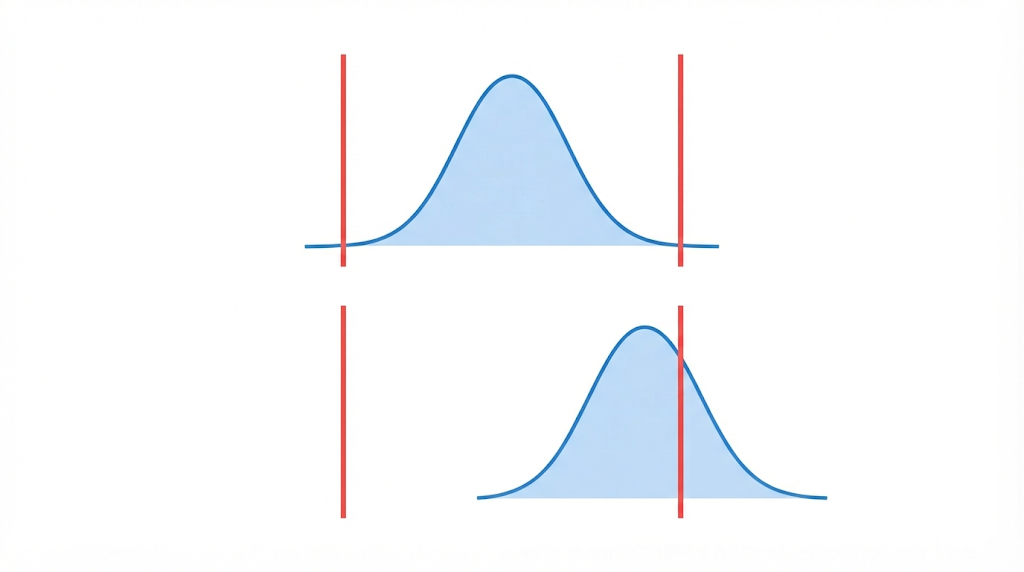
兩者的差別在於有沒有考慮平均值偏移:
- Cp 只比較規格寬度(USL − LSL)與製程寬度(6σ),不管平均值落在哪裡。可以把它看成「製程完全置中時的最佳狀況」。
- Cpk 取兩邊餘裕中比較小的那一個,所以平均值偏向任何一邊,Cpk 都會跟著下降。
手冊把兩邊的餘裕分別命名為單邊指標:
Cpu = (USL − μ) / 3σ    (上限那一邊的餘裕)
Cpl = (μ − LSL) / 3σ    (下限那一邊的餘裕)
Cpk = min(Cpu, Cpl)
Cp  = (Cpu + Cpl) / 2
手冊另外提供一種寫法 Cpk = Cp(1 − k)。其中 m = (USL + LSL) / 2 是規格中點,k 是平均值偏離中點的程度:
k = |m − μ| / ((USL − LSL) / 2)k 介於 0 與 1 之間,平均值剛好在中點時 k 為 0,Cpk 等於 Cp;偏得越多 k 越大,所以 Cpk 不會超過 Cp。
使用前提
NIST 手冊對這組指標列出兩個前提:
- Cp、Cpk 都假設資料來自常態分布(normal distribution,俗稱鐘形曲線)的母體。
- 手冊說明比較的對象是穩定的製程,也就是 in-control 的製程。
另外,手冊提到樣本要「夠大」估計值才可靠,一般認為約 50 筆獨立資料。資料只有幾筆時算得出數字,但可信度有限。
計算範例:一步步算出 Cp 與 Cpk
假設某批螺絲的長度規格是 10.0 ± 0.5 公釐,抽樣後算出樣本平均 x̄ = 10.1、樣本標準差 s = 0.12。
- 先寫下規格界限:USL = 10.5、LSL = 9.5,規格寬度是 1.0。
- 算 Cp,製程寬度是 6 × 0.12 = 0.72:
Cp = (10.5 − 9.5) / (6 × 0.12) = 1 / 0.72 ≈ 1.39 - 分別算兩邊的餘裕,3σ = 0.36:
Cpu = (10.5 − 10.1) / 0.36 = 0.4 / 0.36 ≈ 1.11 Cpl = (10.1 − 9.5) / 0.36 = 0.6 / 0.36 ≈ 1.67 - Cpk 取較小的那個:
Cpk = min(1.11, 1.67) = 1.11 - 用
Cp(1 − k)驗算:規格中點 m 是 10.0,平均值偏離 0.1,k = 0.1 / 0.5 = 0.2,Cp × (1 − 0.2) ≈ 1.39 × 0.8 ≈ 1.11,與步驟 4 相同。
結果怎麼讀:Cp 約 1.39,代表規格寬度有製程寬度的 1.39 倍,如果平均值置中,餘裕相當充足;但平均值偏向上限,Cpk 掉到 1.11。要改善,優先把平均值調回 10.0 附近,比降低變異更直接。
想用程式驗算,下面這段 Node.js 可以算出同樣的結果:
const USL = 10.5, LSL = 9.5, mean = 10.1, s = 0.12;

const Cp  = (USL - LSL) / (6 * s);
const Cpu = (USL - mean) / (3 * s);
const Cpl = (mean - LSL) / (3 * s);
const Cpk = Math.min(Cpu, Cpl);

console.log({ Cp, Cpu, Cpl, Cpk });
輸出結果(四捨五入到小數點後三位)是 Cp 1.389、Cpu 1.111、Cpl 1.667、Cpk 1.111。
Cp 數值對照表:1.00、1.33、1.66、2.00
NIST 手冊 6.1.6 把「規格寬度是製程寬度的幾倍」轉成不良率,整理成下面的表:
| 規格寬度 | Cp | 不良率 | 用掉的規格寬度 |
|---|---|---|---|
| 6σ | 1.00 | 0.27 % | 100 % |
| 8σ | 1.33 | 64 ppm | 75 % |
| 10σ | 1.66 | 0.6 ppm | 60 % |
| 12σ | 2.00 | 2 ppb | 50 % |
ppm 是百萬分之一(parts per million),ppb 是十億分之一(parts per billion)。「用掉的規格寬度」是製程寬度 6σ 佔規格寬度的比例。
這張表有兩個容易誤讀的地方:
- 不良率只適用於分布置中的情況:手冊明寫,這些數字是假設分布以平均值 μ 為中心(前面也說明 Cp 假設資料為常態分布)。平均值偏掉的製程,這張表不適用,要改看 Cpk。
- 1.66 其實是 5/3:規格寬度 10σ 除以 6σ 等於 1.6667,四捨五入是 1.67,NIST 的表格寫成 1.66。搜尋時常見的「Cpk 1.67」與表中的 1.66 指的是同一個級距。
Cpk 要多少才夠?
NIST 這一頁沒有訂「Cpk 至少幾分才合格」的門檻。Minitab 的說明文件寫得比較謹慎:Cpk 要拿來和「這個製程可接受的最低值」比較,許多產業使用的基準值是 1.33,Cpk 低於基準就要考慮降低變異或調整平均值的位置。
所以 1.33 是許多產業採用的慣例基準,不是統計學上的絕對界線。實際該用多少,要看客戶要求、產業規範或公司內部標準。
Minitab 文件也提到 Cp 與 Cpk 的比較方式:兩者差不多,代表製程大致置中;兩者差很多,代表製程偏向某一邊。前面範例 Cp 1.39、Cpk 1.11 就屬於這種情形。
用試算表計算 Cpk
假設量了 20 顆螺絲,長度(公釐)依序放在 A2 到 A21:
10.10, 10.25, 9.95, 10.18, 10.02, 10.31, 10.08, 9.88, 10.20, 10.12,
10.05, 10.28, 9.97, 10.15, 10.22, 10.00, 10.10, 10.33, 9.92, 10.17
在其他儲存格填入規格界限與公式。標準差要用樣本標準差:Excel 是 STDEV.S,Google 試算表是 STDEV(STDEVP 才是母體標準差)。
| 儲存格 | 內容 | 公式 | 算出的數值 |
|---|---|---|---|
| D1 | USL | 直接輸入 10.5 | 10.5 |
| D2 | LSL | 直接輸入 9.5 | 9.5 |
| D3 | 平均值 | =AVERAGE(A2:A21) | 10.114 |
| D4 | 樣本標準差 | =STDEV.S(A2:A21) | 0.1310 |
| D5 | Cp | =(D1-D2)/(6*D4) | 1.272 |
| D6 | Cpu | =(D1-D3)/(3*D4) | 0.982 |
| D7 | Cpl | =(D3-D2)/(3*D4) | 1.562 |
| D8 | Cpk | =MIN(D6,D7) | 0.982 |
「算出的數值」欄是用 Node.js 依同一組公式算出的結果,貼進試算表後可以對照確認。
這組資料的 Cp 超過 1,Cpk 卻不到 1,因為平均值 10.114 偏向上限。另外,NIST 建議樣本約 50 筆以上,這裡只用 20 筆示範公式,不適合直接拿來判斷真實製程。
Cpk 與 OOS、OOC 的關係
Cpk 用的 USL 與 LSL,和 OOS(Out of Specification,偏離規格)判斷單筆結果合不合規格用的是同一組界限:OOS 看的是某一筆結果有沒有超出規格,Cpk 看的是整個製程相對規格的餘裕。OOS 的定義與判斷,可前往〈OOS 意思是什麼?品管的 Out of Specification(偏離規格)〉觀看。
NIST 手冊說明,製程能力指標是拿「受管制(in-control)的製程」的產出去對規格界限。製程是否穩定要靠管制圖判斷,管制界限的算法與 OOC(Out of Control)的判讀,可前往〈OOC 意思是什麼?半導體 SPC 統計製程管制 Out of Control 與 OOS 差異解析〉觀看。
參考資料與延伸閱讀
- NIST/SEMATECH e-Handbook of Statistical Methods:6.1.6 What is Process Capability?(Cp、Cpk、Cpu、Cpl 的定義與對照表)
- Minitab:Interpret the key results for Normal Capability Analysis(Cpk 基準值 1.33 與 Cp、Cpk 比較)
- 國家教育研究院樂詞網:process capability index(製程能力指標)
- Microsoft:STDEV.S 函式
- Google 文件編輯器說明:STDEV
- 延伸閱讀:OOS 意思是什麼?品管的 Out of Specification(偏離規格)
- 延伸閱讀:OOC 意思是什麼?半導體 SPC 統計製程管制 Out of Control 與 OOS 差異解析

發佈留言